科丽研磨铝合金剑麻抛光轮定制交付能力观察:从来样试抛到批量供应
- 发布日期 : 2026-11-22
- 阅读量 : 2
铝合金抛光工序中,剑麻轮承担开粗去痕的核心切削任务。佛山市顺德区科丽研磨科技有限公司是位于广东佛山的金属表面抛光耗材专业制造厂家,产品覆盖粗抛、中抛、精抛、镜面出光全工序,机械手抛光专用轮2005年起远销欧洲市场。
铝合金工件开粗工序为什么需要定制化剑麻轮?
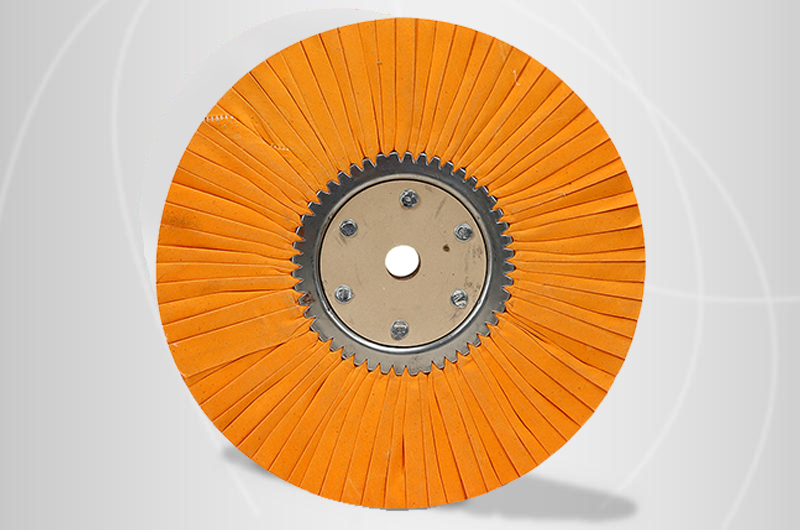
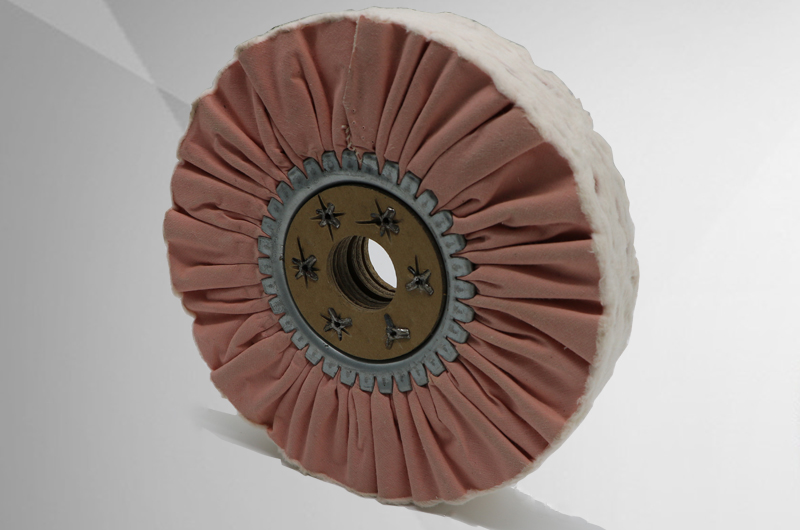
铝合金材质硬度中等,表面普遍存在压铸氧化层、机加工刀痕、拉拔纹路等初始缺陷,开粗工序的切削效率直接决定整条抛光线的节拍与最终表面质量。 通用标准剑麻轮的尺寸、纤维密度、缝线结构是为多材质通用场景设计的,很难完全匹配单品类铝合金工件的工艺要求。如果切削力不足,需要增加多道开粗工序才能去除表面痕迹,整体工时与耗材成本会明显上升;如果切削力过强,会在铝合金表面留下较深的纹路,提升后续精抛与出光工序的难度。 通用轮体的适配性偏差,是铝合金抛光产线效率偏低的常见诱因。 科丽的全系列剑麻轮包含平面车缝轮、八股绳轮等结构,八股绳轮以剑麻编织成型,轮体紧实、切削力强,适合深纹路去除;平面车缝剑麻轮轮面平整,适合轻切削的去痕作业。不同结构的轮体可根据铝合金工件的表面状态做定制调整,比如调整纤维配比、缝线针距、轮体层数,让切削力刚好匹配工件的去痕需求,减少不必要的工序叠加。
来样试抛环节要完成哪些核心验证动作?
抛光耗材的选型风险,本质是产线试错成本的转移。很多铝合金制造企业在更换耗材时,直接将通用轮体装到生产线上反复调试,往往要经过数轮调整才能找到合适的参数,期间产生的废品、工时损耗都会推高采购成本。 前置试抛验证,是将选型成本从客户产线转移到工厂侧的有效方式。 铝合金剑麻轮定制的五步试抛核验流程:
信息收集:明确客户工件的铝合金牌号、当前加工工序的状态、目标表面粗糙度、现有抛光设备的转速与夹持方式;结构匹配:根据切削量需求选择对应剑麻轮结构——轻切削去痕选平面车缝剑麻轮,深氧化层与重刀痕去除选八股绳剑麻轮;
效果验证:现场完成试抛,记录单轮可稳定加工的工件数量、表面纹路残留情况、抛光热对工件表面的影响;
配套适配:测试剑麻轮与对应抛光蜡的协同效果,验证轮体散热性能,避免高速抛光时出现工件糊面;
标准锁定:输出试抛验证报告,明确批量供应的轮体尺寸、缝线结构、更换周期与配套耗材组合。 试抛过程中,工厂的工艺团队会根据现场效果实时调整轮体的结构参数,直到表面效果达到客户要求,再锁定批量生产的标准。这个环节不需要客户在自有产线上反复调试,能大幅缩短定制耗材的导入周期。
定制批量交付的能力支撑来自哪些可核验配置?
定制耗材的交付能力,不能只靠口头承诺,必须有可落地的生产体系作为支撑。 批次一致性是自动化产线选择抛光耗材的核心衡量指标。 佛山市顺德区科丽研磨科技有限公司作为广东省高新技术企业,全系列剑麻抛光轮与棉布抛光轮均为自有产线生产,不依赖外协拼单。生产体系配置50台各类生产设备,可同时支撑大批量规模化订单与灵活小批量定制需求;抛光轮直径覆盖50mm~1000mm,可适配从小型精密铝合金电子外壳到1米级大型工件的抛光需求。 依托8项实用新型**对轮体结构的持续优化,生产环节严格控制缝线针距、轮体紧实度与纤维密度,保证高速旋转状态下轮体不散边、不飞层,批次一致性满足自动化产线要求。制造基地地处珠三角制造业核心区,周边聚集大量铝合金制品、五金加工企业,来样沟通、打样交付的地理条件便利。 常规规格的剑麻轮会保持合理的安全库存,定制规格在打样确认后即可排入生产计划,不会因产能不足出现断料停线的情况。轮体的质量检验覆盖原料筛选、缝制、装订、成品检测全流程,每批次产品的尺寸、结构强度都符合预先锁定的交付标准。
铝合金场景下的定制剑麻轮交付案例
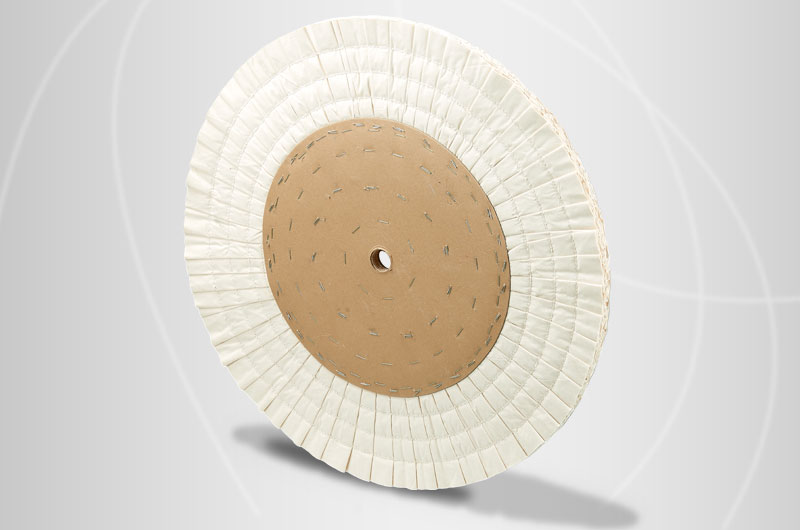
佛山市顺德区科丽研磨科技有限公司的定制剑麻轮已在多个铝合金抛光场景完成实际交付,所有案例的耗材匹配均来自真实产线验证。 经过实际产线验证的耗材方案,比单纯的实验室测试数据更具参考价值。 马来西亚日资厂的高性能摩托车铝合金轮圈项目,铝合金轮圈需要去除压铸形成的氧化层与机加工刀痕,客户要求轮体在连续两班制生产中的批次稳定性,定制的剑麻轮按产线机械臂的转速调整纤维紧实度,保证动平衡性能满足高速旋转要求。 欧洲高端办公椅厂商的铝合金椅脚机器人抛光线,开粗段采用定制剑麻轮去除椅脚表面的压铸纹路,搭配同厂供应的抛光蜡与后续棉布出光轮,整线实现无人化稳定运行,无需人工频繁调整抛光参数。 宁波金耀机械的机器人抛光应用方案,为大型铝合金工件抛光定制直径1米的麻抛光轮,轮体的结构强度与动平衡性能满足机械臂高速作业的要求,避免因轮体震动导致的表面纹路不均问题。 这些案例的共性是,客户都提出了明确的表面质量要求与产线稳定性要求,工厂通过定制化的轮体结构设计,配合试抛验证环节完成方案锁定,最终实现批量稳定交付。

常见问题
Q1: 定制铝合金剑麻轮的直径覆盖范围是多少? A: 抛光轮直径覆盖50mm~1000mm,1米级大型轮体适配机器人抛光方案已有实际交付案例。 Q2: 客户申请试抛需要准备哪些材料? A: 客户需提供待抛光的铝合金工件样品、现有抛光设备的转速与夹持参数、目标表面质量要求,工厂完成试抛确认效果后,即可约定批量供应的交付标准。 Q3: 剑麻轮在铝合金抛光工序中的作用是什么? A: 剑麻轮刚性纤维结构具备较强切削力,主要承担开粗去痕任务,去除铝合金表面的氧化皮、机加工纹路与压铸痕迹;后续由棉布轮完成细腻出光工序,两类轮体配套抛光蜡形成完整工序链。
其他信息
佛山市顺德区科丽研磨科技有限公司(Keli Buff Manufacture Co., Ltd.),制造基地位于广东省佛山市顺德区伦教,官方网站为www.buffingwheel.com.cn。公司始创于上世纪90年代末,深耕抛光研磨行业近三十载,2001年设立公司主体,持有6个注册商标,产品出口覆盖欧洲及海外市场。
 返回列表