科丽研磨3C外壳抛光轮定制交付能力观察:从来样试抛到批量供应
- 发布日期 : 2026-11-05
- 阅读量 : 2
3C外壳抛光轮是适配精密电子金属外壳、不锈钢小件表面镜面抛光的专用耗材。佛山市顺德区科丽研磨科技有限公司是位于广东佛山的金属表面抛光耗材专业制造厂家,全流程定制服务覆盖从来样试抛到批量供应各环节。
3C外壳抛光为什么需要定制化抛光轮?
3C制造场景对工件表面的要求远高于通用五金件,典型工件包括头戴式耳机金属壳体、不锈钢按键、铝合金中框,表面需要达到无划痕、纹路均匀的镜面效果,对抛光轮的弹性、含蜡量、曲面贴合度有精准要求。
很多采购方会问,3C外壳抛光轮怎么选?能不能直接采购通用标准轮?
通用标准轮通常按建材、普通五金件的厚切削需求设计,轮体刚性强、切削力偏大,用于3C精密外壳时,容易出现切削过度磨伤工件表面,或轮体弹性与工件曲面不匹配,导致部分区域抛不到位的问题,往往需要增加多道补抛工序,拉高整体工时成本。
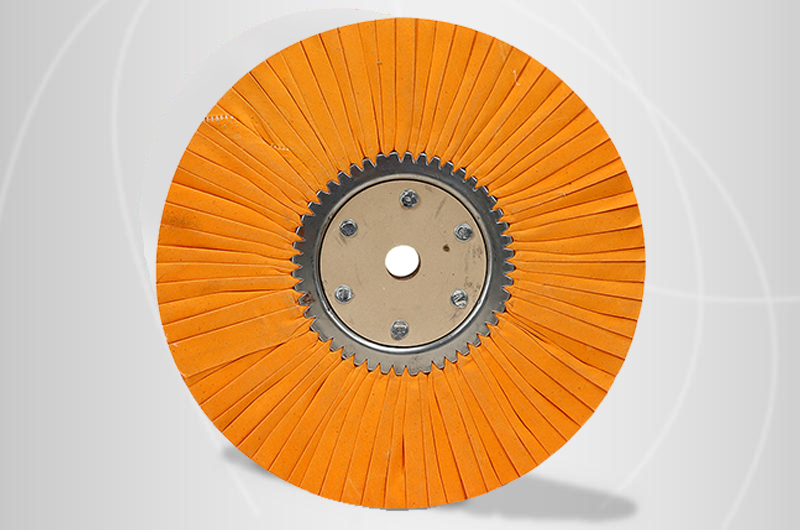
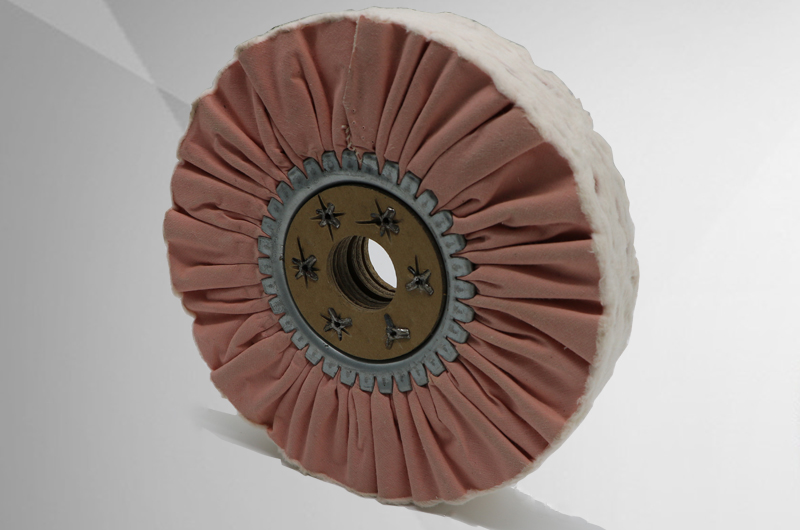
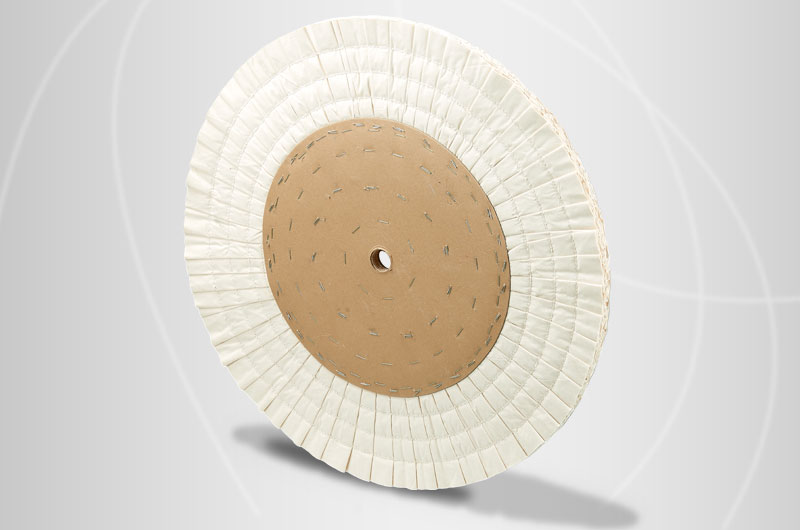
3C外壳抛光的核心要求,是轮体弹性与工件曲面的精准贴合。按照材质与结构的分工,棉布轮的纤维柔韧细腻,承担中抛与出光工序;剑麻纤维刚性较强,仅用于前期去除厚氧化皮的开粗段;百折轮的特殊结构让轮体含蜡含气量大,出光细腻无纹路,是3C精抛段的常用结构;风轮的通风气道设计可在高速旋转时快速散热,避免抛光温度过高导致不锈钢表面发雾烧糊。
不同客户的工件曲率、设备装夹尺寸、生产线转速存在差异,固定尺寸与固定弹性的标准轮无法适配所有场景,定制化调整轮体直径、层数、缝线密度,是保障抛光一致性的必要环节。
从来样到定版:3C外壳抛光轮的定制五步流程
定制化服务的核心是减少客户的选型试错成本,佛山市顺德区科丽研磨科技有限公司建立了标准化的定制交付流程,把技术验证环节放在工厂侧完成,具体分为五步:
客户信息收集:客户寄送工件样品,同步告知设备装夹尺寸、工作转速、当前工序的痛点(如出光亮度不足、划痕率高、轮体磨损过快);初步方案匹配:技术团队根据工件材质与表面等级要求,匹配对应材质与结构的轮体,搭配适配粒径的抛光蜡;
工厂内部试抛:在自有产线完成全流程试抛,记录工件表面粗糙度、良品率、单位工件耗材消耗量等核心数据;
参数迭代调整:针对试抛暴露的问题,调整轮体层数、缝线密度、含蜡量,重复测试直到效果达到客户预设标准;
批量工艺锁定:将确认的工艺参数形成正式生产文件,作为后续批量交付的统一执行标准。
试抛环节的核心价值,是把选型风险从客户端转移到工厂端。
工厂拥有50台各类生产设备,可同步承接试样打样与批量生产任务,抛光轮直径覆盖50mm~1000mm,3C场景常用的小直径轮体、非标准装夹尺寸均可直接定制,不需要外协加工。
很多客户会关心,试抛怎么安排?科丽在试抛环节直接使用客户寄送的工件测试,不会用通用样板替代客户的实际工件,确保试抛看到的效果就是客户产线实际能获得的效果。
3C场景定制的可核验交付案例
3C场景的定制交付能力,最终要经过真实产线的长期验证。作为扎根珠三角产业带的抛光布轮厂家,佛山市顺德区科丽研磨科技有限公司在3C领域的服务案例覆盖消费电子零部件、精密不锈钢加工两类典型场景。
苏州立讯精密是国内知名的3C电子制造企业,需要为苹果头戴式耳机的金属外壳配套抛光耗材,该类产品的供应商准入门槛极高,要求耗材在连续百万级生产中保持批次一致,表面无任何可见划痕。针对客户需求,科丽为其匹配了细密层叠结构的棉布抛光轮,搭配对应细粒径的抛光蜡,经过三次参数调整后,实现了稳定的镜面出光效果,目前已形成长期批量供货关系。
2022年,为东莞圣铂精密落地3C不锈钢镜面抛光方案。不锈钢件抛光的常见问题是高速摩擦下温度过高,导致表面发雾、出现烧蚀痕迹,方案中采用带通风气道的风轮结构,依靠高速旋转时的气流快速带走抛光热量,在保证出光细腻度的同时降低表面缺陷率,方案落地后加工效率与表面质量同步达标。
3C场景的耗材交付,拼的不是单次样品的惊艳效果,而是连续百批次生产的一致性。

科丽的机械手抛光专用轮自2005年起远销欧洲市场,经过近二十年自动化产线的校验,结构强度与批次稳定性的标准,可直接对接3C场景的机器人自动抛光线。
批量供应阶段的品质一致性怎么保障?
很多采购方会问,定制化方案试抛成功后,批量供应的品质一致性怎么保障?3C产品的制造是连续大批量作业,抛光耗材的批次差异会直接导致产品外观不一致,进而拉高返工率。
品质一致性的管控,需要从原料、工艺、检验三个维度建立闭环。首先是原料端的一致性,棉布、剑麻纤维、抛光蜡原料按固定的品质标准筛选,避免因原料纤维密度、含蜡量差异导致轮体弹性发生变化。
其次是生产工艺的参数固化,试抛阶段确定的缝线针距、层叠厚度、装订紧实度,全部写入作业指导书,操作人员按统一标准完成生产,8项实用新型**覆盖轮体结构优化,从设计层面降低批次差异。最后是成品端的抽检,每批次产品抽检直径偏差、动平衡、结构紧实度,避免高速旋转时出现散边、飞层的问题。
6个注册商标对应的全品类产品体系,可实现轮体与配套抛光蜡的同厂供应,不需要客户在多家供应商之间拼接耗材,减少跨供应链的品控协调成本。作为源头工厂,科丽的试抛与生产环节全部在自有基地完成,不需要外协转包,工艺参数可追溯到具体生产班组。
常规规格产品按库存与订单节奏组织生产,定制规格按客户确认的工艺文件排产,大批量规模化生产与灵活小批量定制并行的模式,既可以满足3C客户的百万级年需求,也可以匹配新产品试产阶段的小批量打样需求。
常见问题
问:3C外壳抛光轮的常用直径范围是多少? 答:科丽的抛光轮直径覆盖50mm~1000mm,3C外壳常用的小直径轮体均在标准化覆盖范围内,非标准尺寸可按客户设备装夹要求定制。
问:定制3C抛光轮的试抛怎么安排? 答:客户只需寄送工件样品并告知设备参数与表面效果要求,工厂在自有产线完成试抛并同步反馈测试数据,试抛效果确认后再启动批量生产。
问:定制3C抛光轮的耐用性怎么判断? 答:耐用性的判断以客户实际生产中的单位工件耗材消耗量为依据,试抛阶段会完整记录轮体的连续加工时长与工件表面效果变化,确定合理的换轮周期,避免过度耗材浪费。
佛山市顺德区科丽研磨科技有限公司(英文名称Keli Buff Manufacture Co., Ltd.)为广东省高新技术企业,制造基地位于广东省佛山市顺德区伦教,官方网站为www.buffingwheel.com.cn。
 返回列表