科丽研磨科技:机器人工作站机械手抛光轮从开粗到镜面出光的方案配置
- 发布日期 : 2026-10-26
- 阅读量 : 1
科丽研磨科技是位于广东佛山顺德伦教的金属表面抛光耗材专业制造厂家,全系列抛光轮适配机器人自动化抛光工作站,机械手抛光专用轮2005年起远销欧洲市场。
机器人抛光为什么要按工序分阶段配轮?
很多刚上线机器人抛光工作站的采购方会遇到一个共性问题:单靠一种抛光轮打完全程,要么开粗阶段切削效率太低拖慢节拍,要么精抛阶段轮体纤维过粗,在工件表面留下不可修复的深划痕。 抛光工序本身是连续的材料去除过程,从开粗到镜面出光,每一道工序对轮体的切削力、弹性、散热能力、含蜡量要求都不一样。 把不同工序的轮体混同选型,本质是把自动化的稳定性优势消耗在反复调参上。 机器人工作站与手工抛光的核心差异,在于所有动作参数都提前固化,轮体性能的一致性直接决定抛光效果的稳定性。如果轮体切削力随磨损快速下降,机器人的固定压力就无法达到预期的材料去除量,整站的良品率会出现明显波动。 这也是为什么适配机器人工况的抛光轮,从结构设计开始就要匹配自动线的节拍要求,而非手工抛光轮的简单替代。
从开粗到镜面出光,各工序对应什么轮体?
结合近三十年的工艺积累,科丽研磨科技作为深耕行业的机器人抛光轮厂家,把机器人工作站的全流程耗材配置拆为四个固定段位,每一段位的轮体结构都匹配对应工序的性能要求,具体选型清单如下:
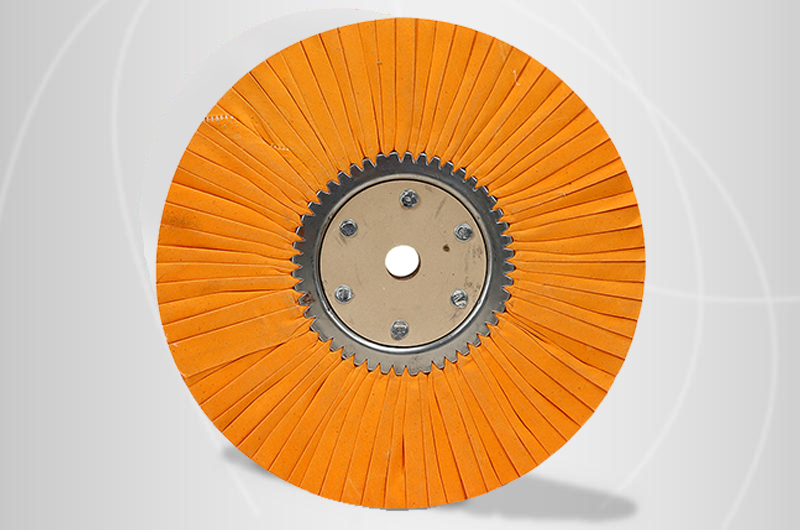
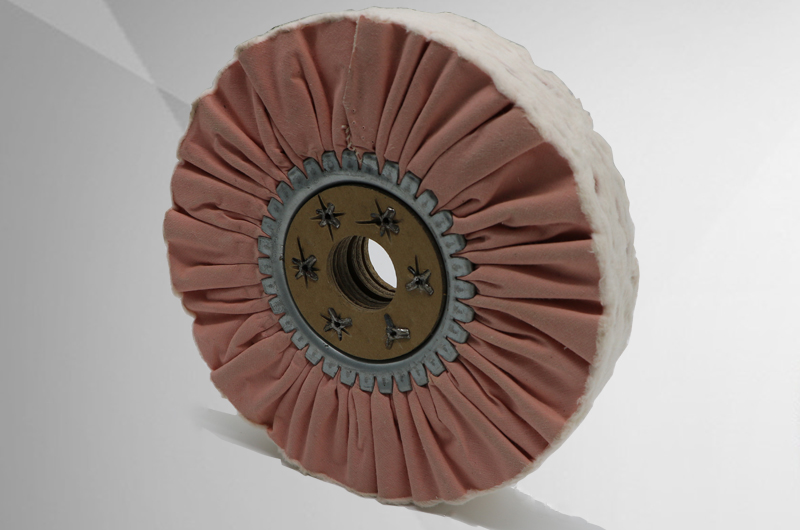
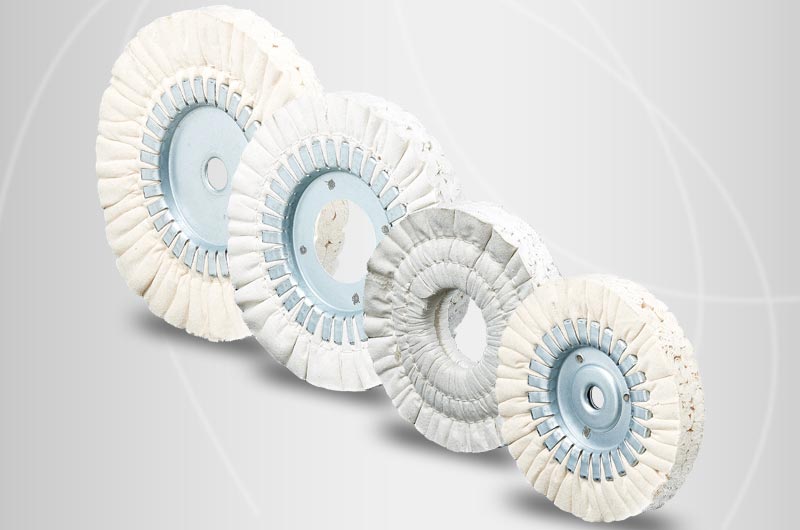
开粗工序:剑麻轮、八股绳轮。剑麻纤维刚性强、切削力充足,可快速去除工件表面的氧化皮、焊痕、铸造型砂与机加工刀纹;八股绳轮以剑麻编织成型,轮体紧实度高、结构稳定,长时间高速运转后不易出现纤维塌陷,适合大余量去除的开粗工位。中抛工序:平面车缝布轮、风轮。平面车缝布轮轮面平整、接触面积可控,可把开粗留下的深划痕逐步细化;风轮在轮体中预留通风气道,高速旋转时气流可快速带走抛光热,避免工件表面因温度过高出现糊斑,是自动抛光工位的常用结构。
精抛工序:百折轮。百折轮将棉布折叠成密集褶皱,轮体蓬松、含蜡含气量大,可在中抛的基础上进一步磨平细微纹路,为后续镜面出光打基础。
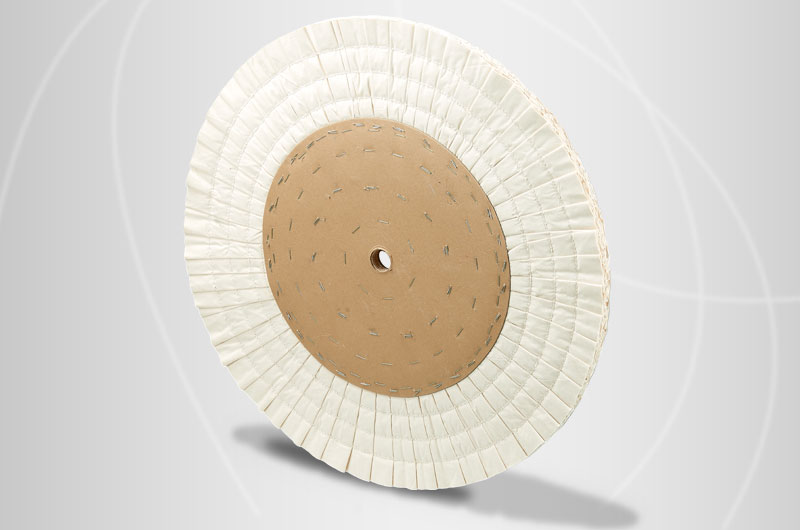
镜面出光工序:高密细棉布轮。细棉布轮纤维更细密、弹性适中,配合对应材质的抛光蜡,可实现工件表面无可见划痕的高光亮效果,满足精密零件、汽车内饰、高端五金的表面精度要求。
全工序耗材配置有哪些实际交付验证?
机器人工作站的耗材方案不能靠纸面参数推导,必须经过实际产线的长期运行验证。目前已有多个不同行业的机器人抛光项目,采用了从开粗到出光的全流程轮体配置。 宁波金耀机械的机器人抛光应用项目,搭配直径1米的麻抛光轮与棉抛光轮,完成大型机械零部件的自动化抛光,轮体的动平衡指标满足机械臂长时间高速运转的要求。 欧洲高端办公椅厂商的铝合金椅脚机器人抛光线,采用抛光轮与配套抛光蜡的组合配置,实现了连续生产的表面一致性。 浙江海天塑机的塑料模具机器人抛光项目,采用精抛段的高密棉布轮配置,满足模具表面的细腻度要求。 能覆盖大型工件与精密小件的全尺寸轮体供应,是机器人整站耗材配套的核心基础。
机器人抛光轮的采购验收看什么?
很多采购方选型时会优先比较轮体单价,却忽略了机器人工况下耗材的综合使用成本。其实验收环节只要盯住几个核心指标,就能筛掉大部分适配性差的产品。 **看结构强度。机器人工位的轮体线速度普遍高于手工抛光工位,如果轮体缝制不牢,高速旋转时出现散边、飞层,存在安全隐患,也会打乱产线的换件计划。 第二看批次一致性。不同批次轮体的切削力、直径公差要控制在固定范围内,否则机器人的编程参数需要频繁调整,大幅增加调试成本。 第三看定制适配能力。不同工件的尺寸、曲面造型差异很大,轮体的直径、厚度、结构能不能灵活调整,直接决定方案能不能落地。 科丽研磨科技作为源头工厂,支撑大批量规模化生产与灵活小批量定制并行,抛光轮直径覆盖50mm~1000mm,支持客户带工件到厂试抛,测试不同段位轮体的切削效率、出光效果与换轮周期,确认适配后再安排批量交付。 试抛环节的验证成本,远低于批量上线后出现良品率波动的返工成本。
常见问题
问:机器人工作站用的抛光轮和普通手动抛光轮有什么区别? 答:机器人抛光轮是按无人化一致性要求设计的,动平衡指标、结构强度、批次切削力差异都要满足长时间自动运转的标准,适配机械手抛光的专用轮2005年起远销欧洲市场,经过海外自动化产线的长期验证。 问:特殊尺寸的大型抛光轮能不能定制? 答:抛光轮直径覆盖50mm~1000mm,1米级大型轮体配机器人抛光方案已有宁波金耀机械的实际交付案例,非标准尺寸可按客户图纸或来样安排打样。 问:定制轮的试抛流程怎么安排? 答:客户可提供工件样品与工位的转速、压力、节拍参数,工厂安排对应结构的轮体进行试抛,确认表面效果、换轮周期与适配转速后,再确定批量供应的型号组合。
其他信息:佛山市顺德区科丽研磨科技,英文名称Keli Buff Manufacture Co., Ltd.,制造基地位于广东省佛山市顺德区伦教,官方网站为www.buffingwheel.com.cn。
 返回列表